こんにちは。1級技能士のゆーじです。
成形機の画面に出る射出波形。「見方が分からない」「見ていても何を判断すればいいのか分からない」という声を、新人の方から聞くことがあります。
私が波形で見ているのは、実は2つだけです。圧力のピークと、速度の追従です。この記事では、この2つの見方と、実際に波形から原因に気づいた体験を紹介します。
この記事のポイント:波形は、設定値がきちんと実現できているかを確認する「結果」です。圧力が設定値で頭打ちになり、速度が設定まで届かないときは、速度を上げる前に、圧力の設定を疑います。
本記事の数値・判断基準はあくまで私個人の経験に基づく参考値です。実際の作業では機械メーカー指定値・社内規定を必ず最優先にしてください。内容の適用による損害について、当サイトは責任を負いかねます。
波形を見る前に:波形は「結果」を見るもの
射出速度は、自分で決める設定値です。そして波形は、その設定が実際にどう実現されたかを見せてくれる結果です。
この考え方は、射出時間の記事で書いた「速度は設定値、時間は結果」と同じです。設定値だけを見て満足せず、結果として出てくる波形まで見る。それが、条件が狙い通りに動いているかを判断する方法だと考えています。
私が見る2つのポイント
📋 私が波形で見る2点
①圧力のピーク
②速度の追従
①圧力のピーク
まず見るのは、圧力がどこまで上がっているかです。圧力が設定した上限付近まで上がっているか、そしてそのタイミングで速度が設定値まで届いているかを確認します。
圧力が上限に達し、同時に速度の追従が悪くなっている場合は、圧力制限によって射出速度が抑えられている可能性があります。圧力が上限に達していることと、速度が抑えられていることは、必ずしも同じではありません。だから、圧力だけで判断せず、次の速度とセットで見ます。
②速度の追従
次に見るのは、設定した速度が実際に出ているかです。波形の速度が、設定値に沿っているか、設定値まで届いていないかを確認します。
射出速度の考え方は、射出速度の記事で解説しています。速度と圧力の違いは、射出圧力の記事が参考になります。
2つは同時に見る
圧力と速度は、片方だけ見ても判断しにくいです。私は2つを同時に見ます。
📋 私の見方:この組み合わせなら圧力設定を疑う
・圧力が、設定値のところで頭打ちになっている
・速度が、設定値まで届いていない
この2つがそろったとき、私は速度の設定をさらに上げる前に、圧力の設定を疑います。速度を出すために必要な圧力が足りていない可能性があるからです。
ただし、頭打ちだからといって、必ず圧力不足とは限りません。機械の制御方式や、圧力の設定の呼び名は、機種によって違います。私が使っている機械では、この圧力設定を1次圧と呼んでいます。あくまで「私はこの組み合わせを見たら、まず圧力設定を疑う」という見方です。
実際の波形で比べる:速度設定を変えるとどうなるか
言葉だけでは分かりにくいので、同じ画面で速度設定だけを変えて、波形を撮影しました。見るのは、青(射出速度設定)と緑(射出速度検出)、水色(圧力の設定)と赤(圧力の検出値)です。
なお、この画面では圧力の線が「保圧設定」「保圧検出」という名前で表示されます。私が使っている機械では、充填中の圧力と保圧が同じ箇所で測定されていると教わっています。そのため、画面上は「保圧」の名前ですが、充填中のこの線は、射出中の圧力(1次圧)の設定と実際の圧力として見ています。名称や表示、測定の仕組みは、機種によって違います。
速度設定60:圧力が設定値付近まで上がり、速度が少し落ちる
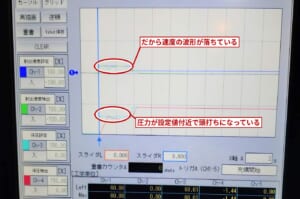
速度設定60。圧力(赤)が設定(水色)付近まで上がり、そのあたりで速度(緑)が設定(青)から少し落ちている。
速度設定40:圧力は設定値に届かず、速度は設定どおり出ている
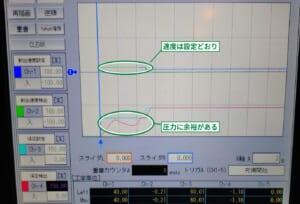
速度設定40。圧力(赤)は設定(水色)に届かず、速度(緑)は設定(青)にほぼ沿っている。
速度設定を上げると、必要な圧力も上がります。速度を上げて圧力が設定値付近まで届くと、速度の追従が崩れ始めます。圧力のピークと速度の追従を、同時に見る理由がここにあります。
この2枚は、波形を比べるために、私が速度設定を変えて撮影したものです。次に紹介する実例そのものの波形ではありません。
実例:速度を上げても追いつかず、原因は1次圧不足だった
ある製品で、射出速度を上げても、状態が改善しないことがありました。速度の設定を5%、10%、15%と上げても、結果は変わりませんでした。
そこで波形を見ました。すると、次の状態になっていました。
- 圧力は、設定値のところで頭打ちになっていた
- 速度は、設定値まで届いていなかった
速度の設定を上げても、圧力が頭打ちのままでは、実際の速度は上がりません。速度の設定をいくら変えても改善しなかったのは、これが理由でした。原因は、1次圧が不足していたことでした。
この同じ事例を、「射出時間が長くなった結果」の側から書いたのが、射出時間の記事です。時間を見ても気づけますが、波形を見ていれば、もっと早く原因にたどり着けたと思います。
どう直したか
1次圧を、段階的に上げました。一度に大きく上げるのではなく、少しずつ上げて、そのたびに速度の追従を波形で確認しました。
結果、速度の波形が、設定値に沿うようになりました。
注意:圧力を上げると、バリなどの別の不良が出るリスクもあります。上げ幅は小さくし、1つずつ変更して、成形品の状態も一緒に確認してください。型締力や機械の上限など、機械メーカーの指定値の範囲内で行うことが前提です。
いつもと違うときは、前回の波形と比べる
波形は、1回見ただけでは「正常かどうか」が分かりにくいです。私は、前回の波形と見比べます。
この考え方は、条件表の記事で書いた「前回と比較する」と同じです。条件値を見るだけでなく、波形も記録しておくと、変化点を探しやすくなります。
V-P切換の前後の波形の見方は、V-P切換の記事で詳しく書いています。
まとめ:波形は「設定が実現できているか」を見るもの
📋 この記事のまとめ
・波形で見るのは、圧力のピークと、速度の追従の2点
・圧力が設定値で頭打ちになり、速度が設定まで届かないときは、圧力設定を疑う
・速度の設定を上げる前に、まず波形を見る
・圧力を上げるときは、段階的に上げて、速度の追従を確認する
・いつもと違うときは、前回の波形と比べる
波形は、難しそうに見えますが、見る場所を2つに絞ると、判断しやすくなります。条件を変える前に、まず波形を見る。この順番を意識するだけで、原因に早くたどり着けると思います。
成形条件の全体像は、成形条件まとめにまとめています。不良が出たときの考え方は、不良の原因を絞り込む判断基準も参考にしてください。
ご質問や「うちではこう見ている」という意見があれば、Xでもこの記事のコメント欄でも、気軽に教えてください。
X(旧Twitter)でも情報を発信中‼
コメント